

 FR
 English
 中文简体
 русский
 Español
 日本語
 عربى
Content
- 1 Ce qu'une chaîne d'assemblage de convoyeurs contrôle réellement
- 2 Faire correspondre le type de convoyeur au travail
- 3 Convoyeurs à chaîne : appareils de montage, palettes et logique Stop-and-Go
- 4 Détails des spécifications qui déterminent les performances du deuxième jour
- 5 Où les acheteurs se font surprendre
Un convoyeur qui délivre une nouvelle unité toutes les 40 secondes ne peut pas supporter une station où le travail prend 70 secondes. La file d'attente s'allonge, l'opérateur commence à se précipiter et le taux de défauts suit au cours d'une équipe. C’est cette inadéquation, et non la marque du convoyeur, qui condamne le plus souvent une chaîne de montage qui paraissait bien sur le papier. La façon utile de concevoir une chaîne d'assemblage de convoyeurs est de la considérer comme le métronome de la ligne de production : elle fixe le rythme de travail de chaque station, absorbe les différences horaires entre les stations et présente chaque produit à une hauteur et dans une orientation auxquelles les gens peuvent réellement construire. Spécifiez correctement ces trois tâches et la plupart des types de convoyeurs fonctionneront correctement. Si vous vous trompez, aucune longueur de ligne supplémentaire ne sauvera le calendrier.
Ce qu'une chaîne d'assemblage de convoyeurs contrôle réellement
Le premier chiffre à corriger est le takt time : la fréquence à laquelle une unité finie doit quitter la chaîne pour répondre à la demande. Si une équipe doit produire 480 unités en huit heures, la chaîne doit produire une unité toutes les minutes. Avec un pas de palette de 1,5 mètres, la vitesse de transport moyenne du convoyeur s'élève à 1,5 m/min, un chiffre que les systèmes motorisés peuvent maintenir dans une tolérance étroite grâce à un entraînement à fréquence variable. Chaque station en amont et en aval s'équipe, s'outille et se chronomètre à ce rythme.
Le deuxième travail est la mise en mémoire tampon. Aucune station ne prend exactement le même temps, c'est pourquoi une ligne bien planifiée crée de courtes zones d'accumulation entre elles, permettant à une station lente de fonctionner pendant que le convoyeur retient les pièces finies derrière elle au lieu de les pousser dans les coudes de l'opérateur.
Le troisième est l'ergonomie. La hauteur de travail, l'angle de montage et la possibilité d'arrêter, de faire pivoter ou de retourner une pièce au poste déterminent la fatigue sur un quart de travail de huit heures. Ces trois fonctions – stimulation, mise en mémoire tampon, présentation – expliquent pourquoi la chaîne de montage en mouvement a à peine changé en principe depuis que le châssis du modèle T a traversé 45 stations en 93 minutes environ ; seule la précision de la stimulation s'est améliorée. Pour un traitement plus complet du gain, consultez cet aperçu des avantages d’un système de convoyeur de chaîne d’assemblage.
Faire correspondre le type de convoyeur au travail
La plupart des convoyeurs d'assemblage sont construits à partir de modules standard auxquels sont ajoutées des fonctionnalités personnalisées. La vraie décision est donc de savoir quelle famille de convoyeurs convient au produit. Les convoyeurs à bande sont la solution par défaut pour les petites pièces et les surfaces délicates : la charge repose sur une surface continue, le châssis peut être discret, les vitesses sont faciles à régler et le bruit reste faible. Leur faiblesse est l'accumulation : une courroie standard continue de bouger, donc les pièces s'accumulent à moins que vous n'ajoutiez des butées ou des capteurs.
Les convoyeurs à rouleaux conviennent à tout ce qui a un fond ferme et plat : bacs, plateaux, palettes et boîtiers usinés. Les versions par gravité maintiennent les stations de prélèvement manuelles bon marché et silencieuses ; les versions à accumulation motorisées divisent la ligne en zones qui fonctionnent, s'arrêtent ou se maintiennent indépendamment, ce qui correspond à la façon dont respirent la plupart des chaînes d'assemblage basées sur des palettes. Le compromis est le contact : le pas des rouleaux doit correspondre à la charge, généralement avec au moins trois à quatre rouleaux sous l'article le plus court à tout moment.
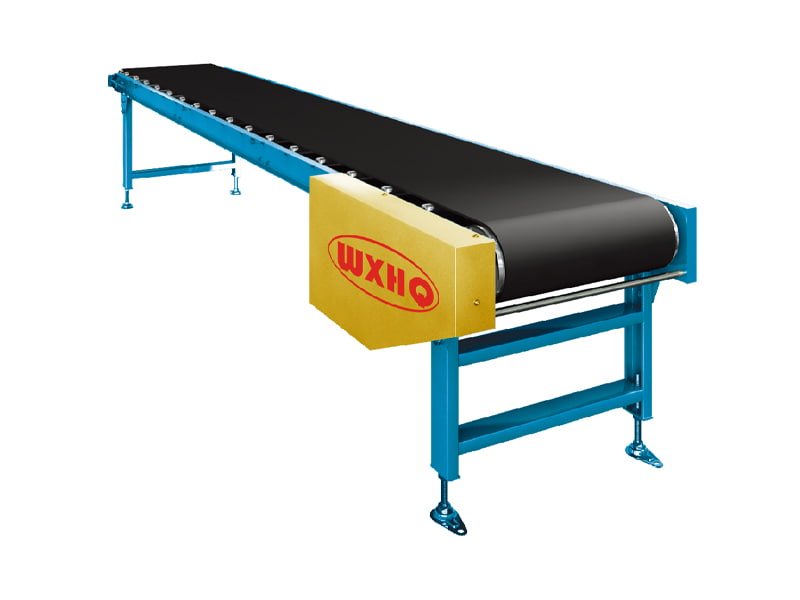 Convoyeurs à bande standard pour charges légères Le convoyeur à bande standard déplace les articles de moins de 100 kg ou les matériaux en poudre et granulés en douceur et silencieusement, avec des options de bande comme le PVC, le PU et le PTFE. Une fois que les convoyeurs à rouleaux traitent les charges à fond plat, les courroies couvrent les articles plus légers et irréguliers que les rouleaux ne peuvent pas couvrir. Voir le produit →
| Type de convoyeur | Le mieux adapté à | Comment ça marche | Principale limite |
|---|---|---|---|
| Ceinture | Petites pièces, fonds mous ou délicats | Vitesse de bande continue ou indexée | Aucune accumulation intégrée |
| Rouleau accumulateur | Palettes et bacs à fond plat ferme | Les zones fonctionnent, s'arrêtent ou se maintiennent indépendamment | Question de contact et de pas de rouleau |
| Rouleau ou roue à gravité | Stations de prélèvement manuelles, déplacements courts | Au rythme de l'opérateur, sans entraînement | Vitesse définie uniquement par la pente et l'espacement |
| Chaîne à lattes | Produits lourds ou irréguliers sur les luminaires | Le luminaire se déplace avec la chaîne | Les montages ajoutent des coûts d'outillage |
| Chaîne à double vitesse | Palettes gratuites avec stations stop-and-go | Les palettes se déplacent plus vite que la chaîne et s'arrêtent sans arrêter la ligne | Matériel de palette et de butée requis |
Convoyeurs à chaîne : appareils de montage, palettes et logique Stop-and-Go
Deux familles de chaînes dominent le travail d'assemblage où les courroies et les rouleaux manquent de réponses.
Chaîne à lattes pour produits à fixer
Les moteurs, boîtes de vitesses, pompes et carters chargés sont lourds, huileux et rarement à fond plat. Une chaîne à lattes leur donne une plate-forme continue en acier ou en plastique, et des fixations se boulonnent directement sur la chaîne, de sorte que le produit se déplace, s'arrête et se transfère sans jamais être soulevé. Le résultat est une surface de travail stable à hauteur fixe, c'est pourquoi les convoyeurs à lattes sont courants dans l'assemblage final d'électroménagers, de motos et de petits moteurs.
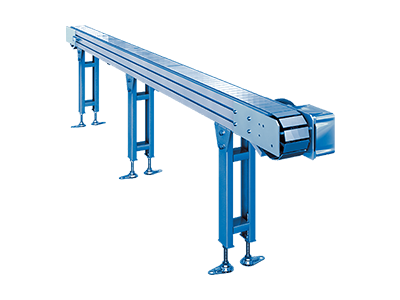 Convoyeurs à chaîne à lattes pour assemblages lourds Les convoyeurs à chaîne à lattes fournissent une plate-forme continue en acier ou en plastique sur laquelle les fixations se boulonnent directement sur la chaîne, maintenant stables les produits lourds, huileux et inégaux à une hauteur de travail fixe. Cela les rend bien adaptés à l’assemblage final des appareils et des moteurs. Voir le produit →
Chaîne à double vitesse pour palettes gratuites
Un convoyeur à chaîne à double vitesse transporte les palettes de pièces sur des rouleaux qui tournent plusieurs fois plus vite que la chaîne située en dessous, de sorte qu'une légère poussée de l'opérateur fait glisser la palette vers une position de travail confortable. Au niveau d'une butée, la palette s'arrête tandis que la chaîne continue de fonctionner en dessous, ce qui signifie que chaque station peut s'arrêter, se maintenir et se libérer indépendamment sans arrêter la ligne. Cette indépendance d'arrêt et de départ est exactement ce dont l'assemblage final de l'électronique et des appareils électroménagers a besoin, et elle se combine naturellement avec les ascenseurs, les plateaux tournants et fusionne entre les lignes parallèles.
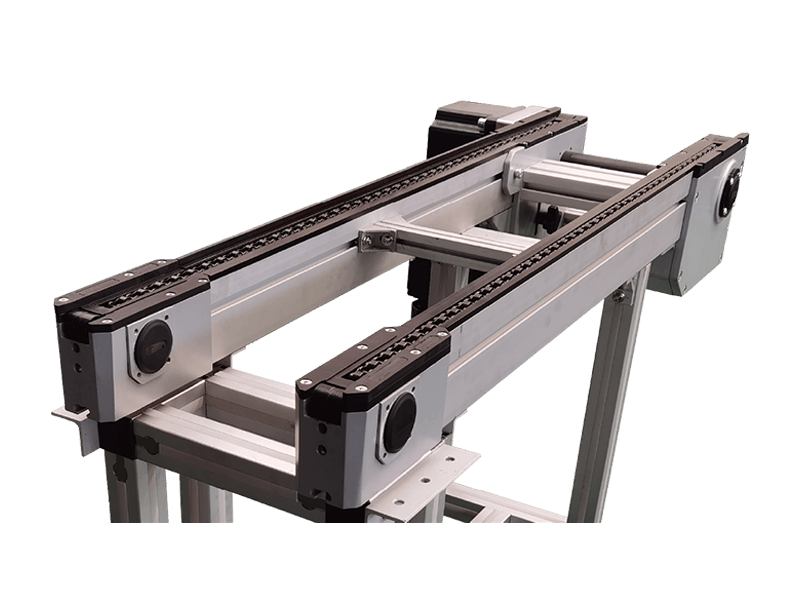 Convoyeurs à chaîne à double vitesse Les convoyeurs à chaîne à double vitesse transportent les palettes de pièces sur des rouleaux tournant plusieurs fois plus vite que la chaîne, permettant aux opérateurs de faire glisser les palettes facilement. Chaque station peut s'arrêter, se maintenir et se relâcher indépendamment, ce qui convient aux chaînes d'assemblage d'appareils électroniques et d'appareils. Voir le produit →
Détails des spécifications qui déterminent les performances du deuxième jour
Une fois le type choisi, cinq détails séparent une ligne qui court de celle qui nécessite une attention constante :
- Temps Takt et pas de palette, de sorte que la vitesse de transport et les longueurs des tampons sont calculées plutôt que devinées.
- Les données du produit, notamment le poids, les dimensions, la géométrie du fond et la température, car un sac souple, un moulage rond et un fourre-tout rigide nécessitent des surfaces de contact différentes.
- La liste des stations, indiquant les opérations qui nécessitent que le produit soit arrêté, tourné, soulevé ou retourné.
- Points d'accumulation et profondeur de la zone tampon entre les stations, dimensionnés à partir de la variation mesurée en fonction du temps de la station plutôt que des moyennes.
- Environnement et certifications : les zones de lavage nécessitent des rouleaux en acier inoxydable, les lignes électroniques nécessitent des surfaces résistantes aux décharges électrostatiques et les zones de peinture ou de solvants nécessitent un équipement certifié antidéflagrant.
Deux d’entre eux méritent une attention particulière. La régulation de la vitesse n’est pas seulement un chiffre ; l'entraînement doit maintenir sa vitesse de manière constante à mesure que les charges changent, car un convoyeur à rouleaux qui erre ou vibre pendant le réglage de la vitesse errera également aux stations. Et dans toutes les zones où des vapeurs inflammables sont présentes – les ateliers de peinture surtout – spécifiez des convoyeurs certifiés antidéflagrants. Des équipements tels que les convoyeurs à rouleaux certifiés EETI existent précisément pour ces zones, et l'acceptation d'unités non certifiées présente un risque de non-conformité plutôt qu'une économie.
Où les acheteurs se font surprendre
Les erreurs récurrentes ne sont pas glamour. Les acheteurs précisent la longueur et la largeur et oublient la géométrie du fond, puis découvrent que les plateaux formés sous vide ne roulent pas sur les rouleaux. Ils planifient les parcours droits en détail et traitent les virages, les remontées et les fusions après coup, bien que les transferts provoquent plus d'embouteillages par mètre que n'importe quelle section droite. Ils ignorent la question de l'interface des palettes (qui conçoit la palette et quelle tolérance tiennent les surfaces de positionnement) et paient pour cela lorsque les fixations d'un fournisseur et l'outillage de station d'un autre ne sont pas d'accord. Ils oublient également les pièces de rechange : les rouleaux, les chaînes et les unités d'entraînement s'usent, de sorte qu'un fournisseur capable d'expédier des pièces de rechange dans votre région vaut plus qu'un devis légèrement inférieur.
Spécifiée dans cet ordre – le rythme en premier, le produit en second, la mémoire tampon et l'environnement en troisième – une chaîne d'assemblage de convoyeurs devient un équipement de production prévisible plutôt qu'un pari. Si vous délimitez une ligne, envoyez la liste des stations, les dessins des produits et le temps de réponse cible au fabricant et demandez par écrit la sélection et la disposition du convoyeur. Vous pouvez consulter l'usine, les certifications et la gamme complète de produits sur le À propos des machines logistiques Wuxi Huiqian page avant de demander un devis.


